18915863310
熱門搜索:
鋼格廠家認為鍍鋅鋼格平整表面的殘渣對于油(軋制油、潤滑油、液壓油等)和小固體顆粒(鐵粉、粉塵等)是重要的。改進后的Senjimil退火爐可以很大程度上消除帶鋼表面的殘余油和氧化物,但對殘余固體顆粒幾乎沒有清除作用。當物料表面潔凈度低于退火爐的清潔能力時,扁鋼表面會有殘留殘留。當該部門殘留總量超過鋅鍍層允許值時,會出現(xiàn)鋅花較小、鋅花對稱性差、鍍層開裂、鋅層脫落等現(xiàn)象。鋅液溫度會導(dǎo)致鐵,鋅原子擴散速度增加,并增加液體中的溶解度鋅、鐵使鋼格板襯底鐵損失增長,這樣的鋅液鐵含量越高,而導(dǎo)致液體鋅,中鋁的有用的內(nèi)容鍍層形成困難或粘結(jié)不良的問題,鋅液溫度低于480℃時,鐵的損耗隨鋅液溫度的升高呈線性增加。同時涂層中的Fe-Zn合金層急劇增厚,嚴重影響涂層的附著力,使鋅液溫度通常控制在475℃以下。認為鍍鋅時間應(yīng)定義為鋼晶格基體進入鋅溶液并從液面逃逸,涂層冷卻至Fe和Zn原子不能長時間分散的時間。鍍鋅時,當層形成,以防止進一步擴散反應(yīng)Fe-Zn的涂層,確保層Fe2Al5缺鋅和同質(zhì)性,涂層應(yīng)盡快冷卻,這樣鐵和鋅原子失去盡快擴散能力。
整流格柵是用在鼓風機管道上,使氣流平衡的設(shè)備。 隨著技術(shù)的不斷提高,鼓風機的容量也越來越大,這樣就要求進入鼓風機的氣流盡可能平衡,以減少鼓風機的振動和確保鼓風機向高爐送風的壓力。 流體在通過彎道時,由于流向變化、流體分布不均造
1數(shù)值模擬
采用三維建模軟件建立與實際裝置等比例的幾何模型,建模范圍為SCR進口至反應(yīng)器出口,如圖1所示。由于導(dǎo)流板及整流格柵的厚度遠小于反應(yīng)器及煙道尺度,故建模時將其厚度忽略。網(wǎng)格劃分時,Z向平面網(wǎng)格采用結(jié)構(gòu)化與非結(jié)構(gòu)化結(jié)合的方式劃分,然后由Cooper方式生成體網(wǎng)格,終網(wǎng)格總數(shù)約為250萬。
數(shù)值計算采用Fluent軟件,湍流模型選用標準k-ε雙方程模型,氨氣與煙氣的混合過程采用SpeciesTransport模型,邊界條件設(shè)置為速度進口與壓力出口。根據(jù)煙氣參數(shù)和裝置尺寸,設(shè)置進口速度為12m/s,進口溫度為660K,水力直徑為4.5m;AIG噴口速度為8.4m/s,水力直徑為3.2m;反應(yīng)器出口水力直徑為4m。本文計算不考慮催化劑層阻力。
2定量分析
首層催化劑上游的速度入射角度、煙氣及氨氣濃度分布均勻性是保證脫硝性能的關(guān)鍵因素。采用變異系數(shù)CV對速度及濃度的均勻性作定量分析,其定義是標準偏差與算術(shù)平均值之比,可反映出一組測量數(shù)據(jù)的離散程度。就本文而言,CV越明截面上速度或濃度的分布越均勻,偏離平均值的數(shù)據(jù)點越少。煙氣入射角即煙氣偏離垂直向下方向的角度,將該角大值α作為速度矢量的定量分析指標。對于速度CV、濃度CV以及α的優(yōu)化目標如表1所示。
作為不銹鋼鋼格板焊接時填充金屬或同時作為導(dǎo)電用的金屬絲焊接材料。在氣焊和鎢極氣體維護電時,焊絲用作填充金屬;在埋弧焊、電渣焊和其他熔化極氣體維護電弧焊時,焊絲既是填充金屬,同時也是導(dǎo)電電極。焊絲可分為3類。焊絲的外表不涂防氧化效果的焊劑。
大多數(shù)用于不銹鋼鋼格板的焊絲歸于此類,包含碳鋼焊絲、低合金結(jié)構(gòu)鋼焊絲、合金結(jié)構(gòu)鋼焊絲、不銹鋼絲和有色金屬焊絲等。有些合金,如鈷鉻鎢合金,不能鍛、軋和拔絲,而用鑄造辦法制成。它首要用于不銹鋼鋼格板外表的手藝堆焊,以滿意如抗氧化、耐磨損和高溫下耐腐蝕等特別功能要求
選用接連澆注和液態(tài)揉捏可制造出長達數(shù)米的鈷鉻鎢焊絲,用于主動填絲鎢極氣體維護電弧焊,以提升焊接功率和堆焊層質(zhì)量,一起還能改進勞動條件。不銹鋼鋼格板補焊有時也選用鑄造焊絲。
用薄鋼帶卷成圓形或異形鋼管,內(nèi)填必定成分的藥粉,經(jīng)拉制成的有縫藥芯焊絲,或用鋼管填滿藥粉拉制成的無縫藥芯焊絲用這種焊絲焊接熔敷功率高,對不銹鋼鋼格板適應(yīng)性好,試制周期短,因此它的使用量和使用范圍不斷擴大。
這種焊絲首要用于二氧化碳氣體維護焊、埋弧焊和電渣焊。藥芯焊絲中的藥粉成分一般與焊條藥皮類似。含有造渣、造氣和穩(wěn)弧成分的藥芯焊絲焊接時不需要維護氣體,稱自維護藥芯焊絲,適用于焊接不銹鋼鋼格板。
以上是關(guān)于不銹鋼鋼格板的相關(guān)內(nèi)容,希望對大家有所幫助。
期螺簡評:期螺10收4670漲14。全國成材以跌為主,各品種均跌幅10-30。政策方面,宏觀利好持續(xù)加碼,但近期對鐵礦石、煤炭的保供力度加大,成本端仍有下降預(yù)期,加之周度產(chǎn)量、庫存數(shù)據(jù)偏空。商家挺價意愿較弱,盤中爭相出貨,下游客戶采買不佳,南方大范圍降雨,依然影響需求,低位資源有所增多,整體成交價格下移。建議商家貨多減倉、貨少觀望。期螺低位震蕩,支撐4600,壓力4730。
鋼格板吊頂采用鋼格板設(shè)計制造的一種室內(nèi)吊頂產(chǎn)品。它具結(jié)構(gòu)輕便,美觀,高強度可行人,安裝簡便表面熱浸鋅,防腐耐用且免油漆維護的特點。鋼格板吊頂廣泛適用于**制造、工業(yè)廠房、大型體育場館、會展中心、大型商業(yè)、車站、碼頭、機場等工業(yè)及民用建筑的吊頂。
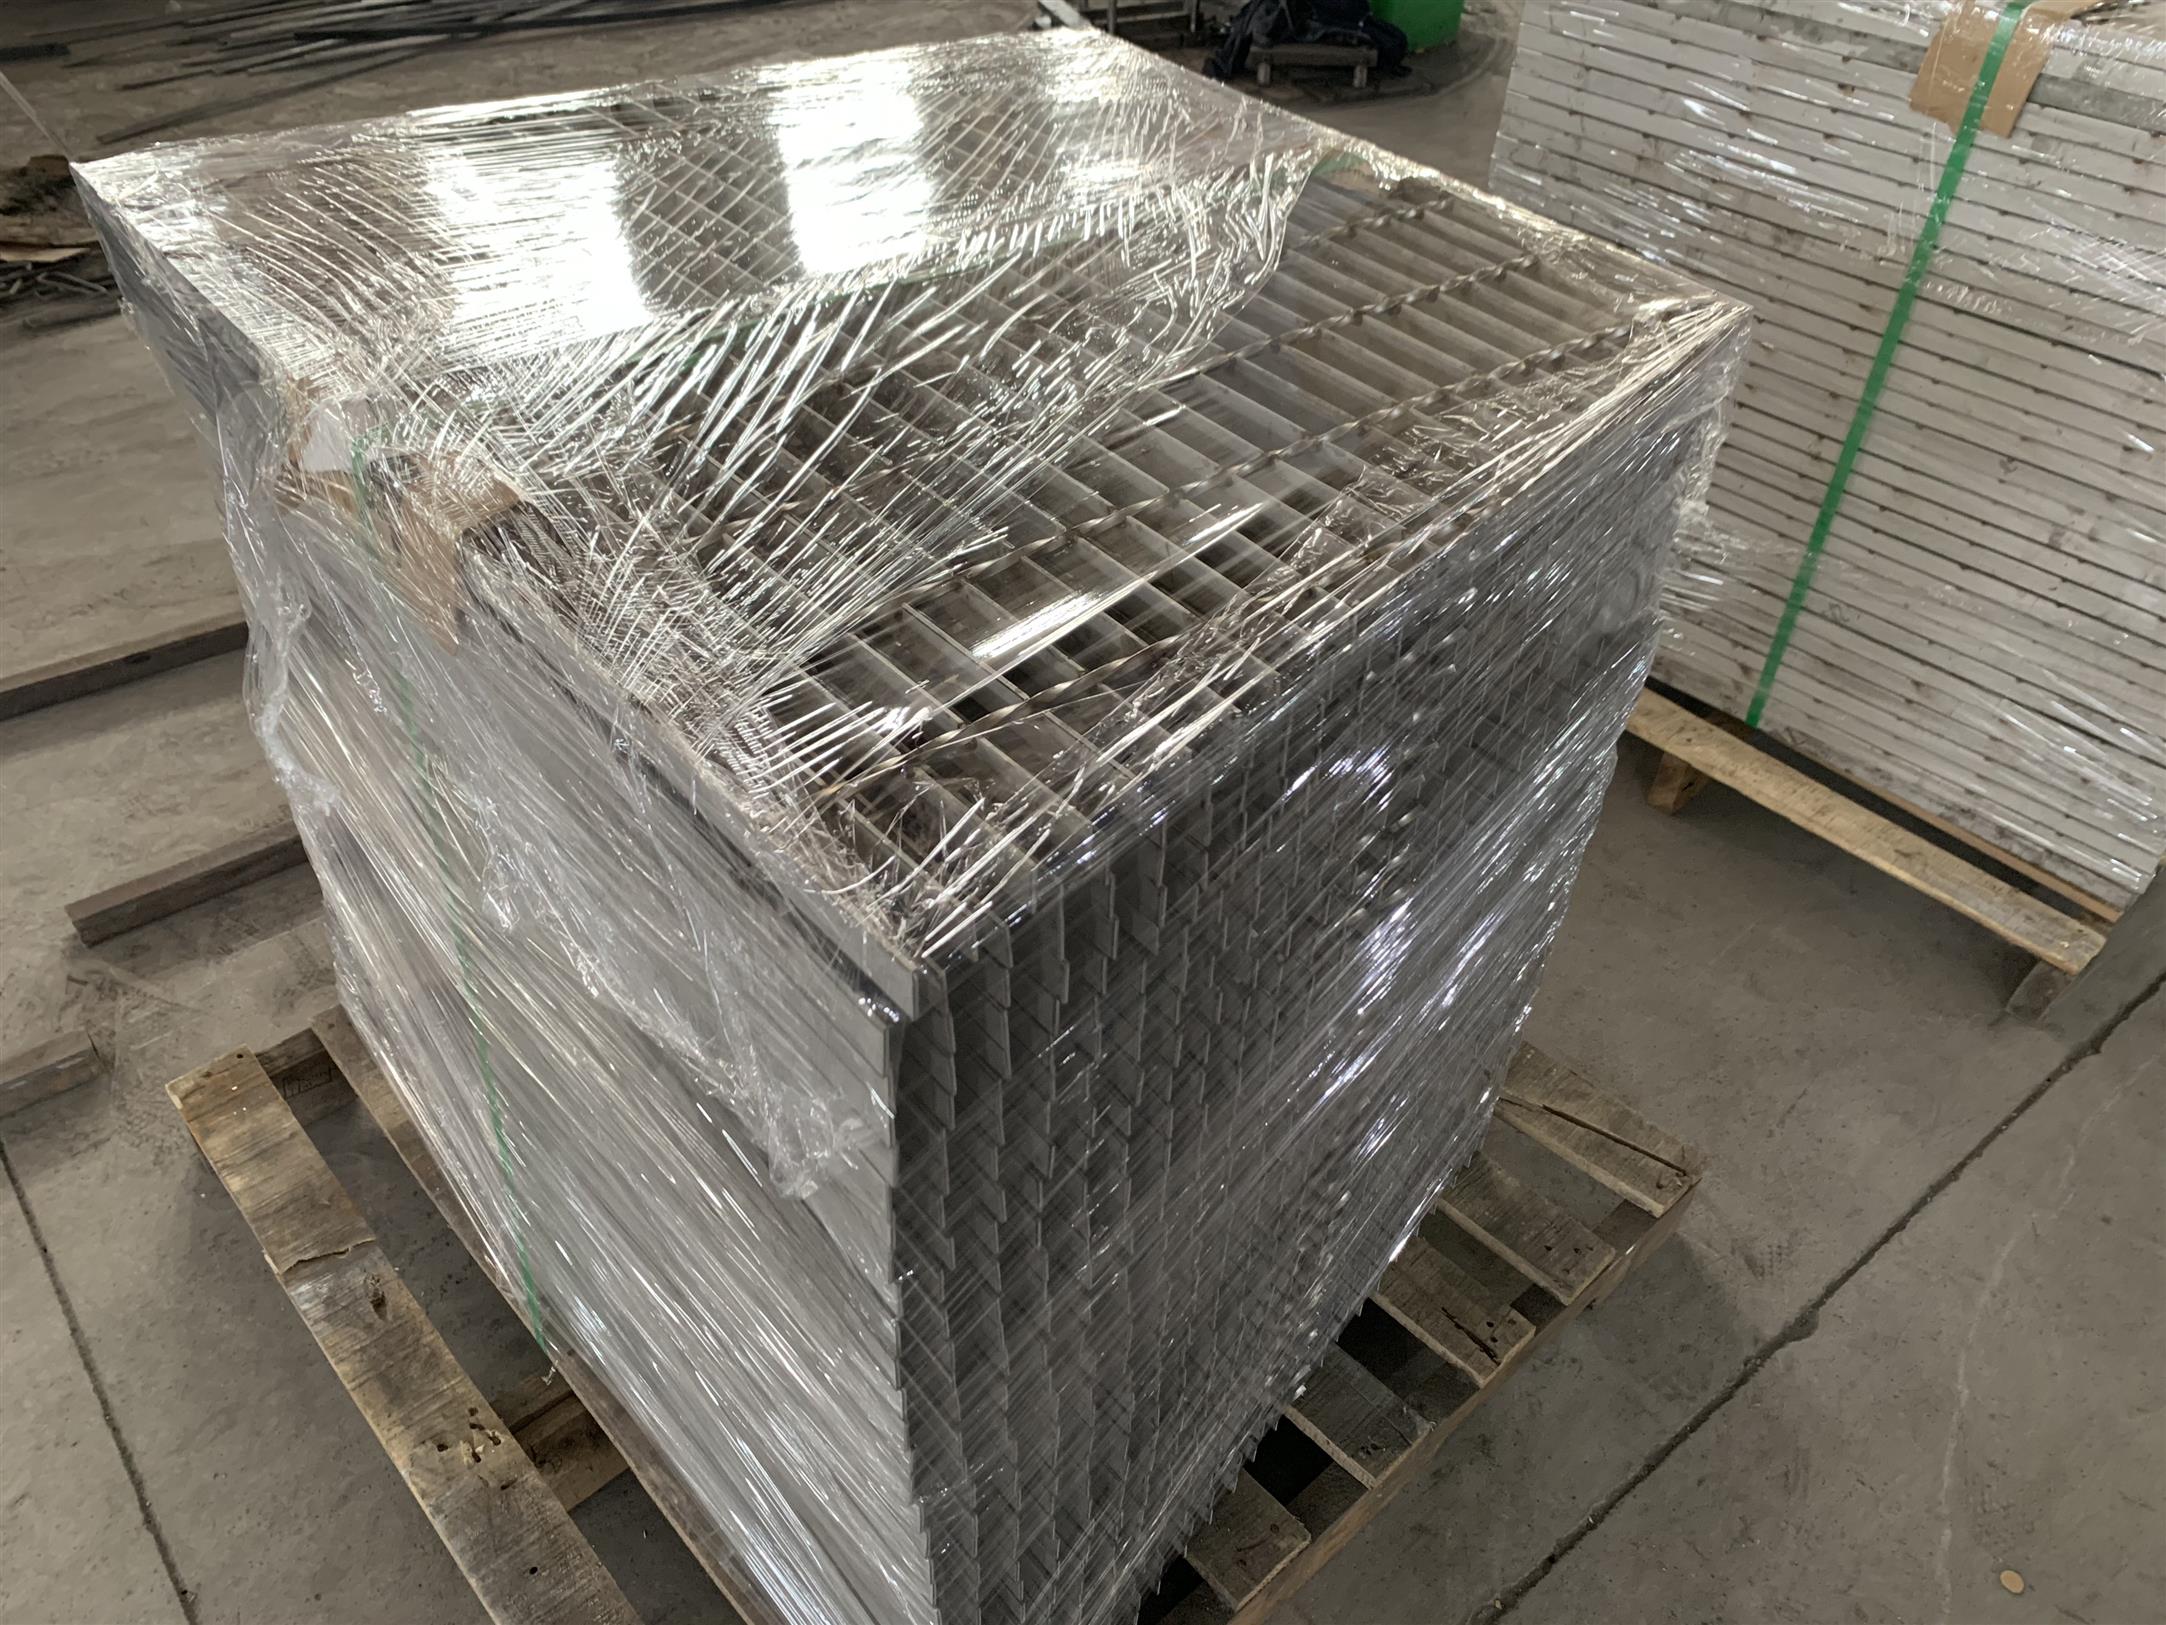
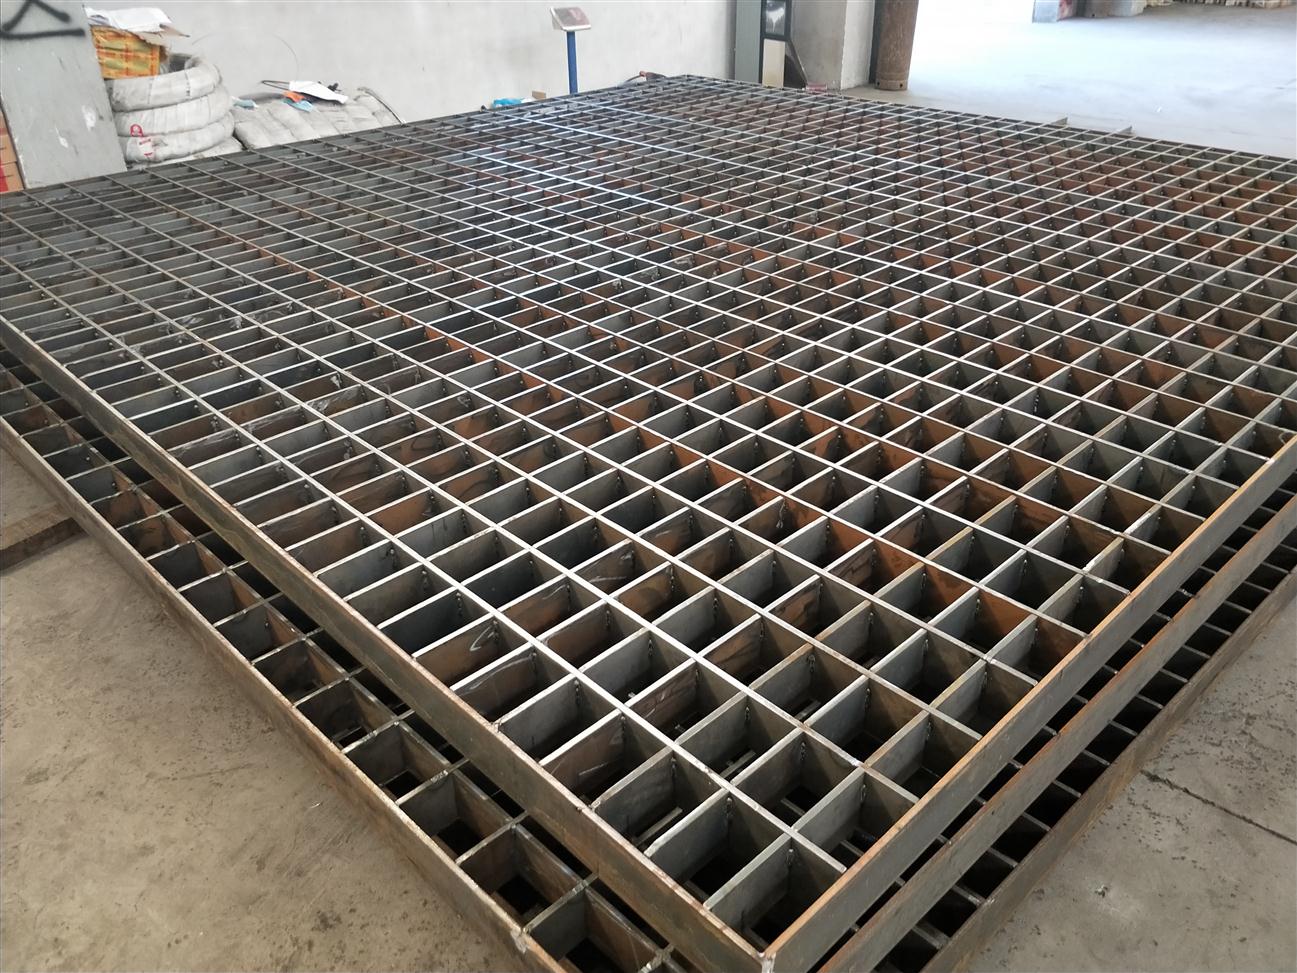
不銹鋼格柵是用扁鋼按照一定的間距和橫桿進行交叉排列,并且焊接成中間帶有方形格子的一種鋼鐵制品,主要用來做水溝蓋板,鋼結(jié)構(gòu)平臺板,鋼梯的踏步板等.橫桿一般采用經(jīng)過扭絞的方鋼.
不銹鋼格柵一般采用碳鋼制作,外表熱鍍鋅,可以起到防止氧化的作用。也可以采用不銹鋼制作.鋼格板具有通風,采光,散熱,防滑,防爆等性能.
不銹鋼格柵的生產(chǎn)標準,中國為YB/T4001-1998;另外美國,英國,澳大利亞和新西蘭也有其各自標準.鋼材標準按照GB700-88,GB1220-92. 鋼格板表面可沖齒以增加防滑性能.扁鋼也可采用I型的扁鋼制作.
不銹鋼格柵的制作方式:有機器壓焊和手工制作兩種.機器壓焊使用高壓電阻壓焊機,機械手自動將橫桿橫放在均勻排列的扁鋼上,通過強大的電焊功率和液壓力將橫桿壓焊入扁鋼內(nèi),從而可以得到焊點堅固,穩(wěn)定性和強度極高的鋼格板.手工制作的鋼格板是先在扁鋼上沖孔,然后將橫桿放入孔中點焊,橫桿與扁鋼會存在空隙,而且不可能每個接觸點都進行焊接,因此焊接不牢固,強度有所降低.
格柵板用途:石油化工,市政工程,港口工程,機械工業(yè),電廠水廠,鋼鐵工業(yè),制造業(yè),食品加工業(yè)等眾多行業(yè)都得到廣泛的應(yīng)用.
不銹鋼格柵特點:
1.高強度,輕結(jié)構(gòu):牢固的網(wǎng)格壓焊結(jié)構(gòu)使其具有高承載,結(jié)構(gòu)輕
2.便于吊裝等特點
3.外形美觀,經(jīng)久耐用:熱浸鋅表面處理使其具有相當好的防腐能力
4.表面光澤美觀
5.通風、采光、散熱、防爆、防滑性能好;防積污物。
格柵板用途:廣泛應(yīng)用于石油化工、電廠、水廠、污水處理廠、市政工程、環(huán)衛(wèi)工程等領(lǐng)域的平臺、走道、棧橋、溝蓋、井蓋、梯子、圍欄、護欄等
不銹鋼格柵產(chǎn)品規(guī)格
1.縱條間距:30-60(mm);
2.橫條間距:50-100(mm);
3.寬:20-60(mm);
4.厚:3-50(mm)。
在鋼板加工下料前,我們需要正確的把握我們需要的規(guī)格。不同的領(lǐng)域,所有的切割案例,實際的需求都會有一些差異,你可以正確的把握清楚,并且了解自己的需求,然后在這個基本層面上進行切割工作,那么所有的事情都會越來越成功,所以大家在做之前都應(yīng)該正確的了解。除事先明確其規(guī)格型號外,鋼板加工和下料還應(yīng)準備相應(yīng)的工具。畢竟在整個切割過程中,我們是無法遵循激光切割的手工方法的。我們總是需要的工具。所以我們一定要提前做好這一階段的準備,這樣才能更順利地開展相關(guān)工作。如果要進行鋼板加工下料,要提前掌握標準水平的要求,并且在整個過程中要有相關(guān)的機械設(shè)備。現(xiàn)在我們可以在這兩個方面都做得很好,完成下料工序。預(yù)熱切割:這種方法是在切割前對鋼格柵進行預(yù)熱。預(yù)熱的主要目的是防止切割時開裂。預(yù)熱一般要求溫度要控制在一定范圍內(nèi),整體加熱要均勻。低速切割:如果沒有預(yù)熱切割條件或鋼板不能被均勻加熱,建議嘗試低速切割。這種方法主要是控制切割速度,具體的切割速度要控制多少,那就要看切割板的厚度和硬度來決定了。水下切割:鋼格柵可直接在水下切割,也可在切割表面噴水。水下切口建議使用離子或火焰。此外,水下切割具有避免切割鋼板變形、避免鋼格柵硬度降低、對鋼板進行冷卻等諸多優(yōu)點。